


การฉีดขึ้นรูปที่อยู่อาศัยพลาสติกแบบกำหนดเอง
DeepMould นำเสนอการฉีดขึ้นรูปตัวเรือนพลาสติกแบบกำหนดเองโดยใช้วัสดุ PA66 โดยมุ่งเน้นไปที่ช่องเปิดที่ซับซ้อน รูยึด และคุณสมบัติการล็อคด้านข้าง การตรวจสอบ DFM การออกแบบแม่พิมพ์ด้านข้าง และการวิเคราะห์ Moldflow ช่วยประเมินรูปทรงของชิ้นส่วน ลักษณะการเติม และข้อกำหนดในการรื้อถอนก่อนที่จะทำการสรุปผลเครื่องมือ
- เดลิเวอรี่ที่รวดเร็ว
- การประกันคุณภาพ
- บริการลูกค้า 24/7
คำอธิบาย
1.ภาพรวมโครงการ
โครงการนี้เกี่ยวข้องกับกตัวเรือนพลาสติกฉีดขึ้นรูปแบบกำหนดเองผลิตจาก POLIMID A SG NATURALE ซึ่งเป็นเกรดการขึ้นรูป PA66 ส่วนประกอบมีลำตัวระนาบกว้าง ช่องเปิดเป็นรูปสี่เหลี่ยมผืนผ้าที่ปลายด้านหนึ่ง มีรูยึดอยู่รอบๆ เส้นรอบวง และมีลักษณะการล็อคที่ยื่นออกมาด้านข้าง รายละเอียดเหล่านี้ทำให้ตัวเครื่องมีความต้องการมากกว่าถาดเปิดแบบธรรมดา: เครื่องมือจะต้องสร้างพื้นผิวขนาดใหญ่ในขณะที่มีการคลายการควบคุมที่ช่องเปิดและคุณสมบัติด้านข้าง
เอกสารประกอบโครงการประกอบด้วยภาพถ่ายชิ้นส่วนที่ขึ้นรูปจริง ภาพถ่ายเครื่องมือแกนกลางและโพรง การตรวจสอบ DFM กรณีจำลองการเติมสองกรณี ชุดภาพถ่ายการประกอบแม่พิมพ์ บันทึกการตรวจสอบการรักษาความร้อน และการวาดแบบอินเทอร์เฟซกับเครื่องจักร เอกสารข้อมูลทางเทคนิค PA66 ที่ให้มาและการอ้างอิงเหล็ก SWG 1.2767 จะใช้ด้านล่างในส่วนที่เกี่ยวข้องกับการออกแบบและการประมวลผล ค่าจากเอกสารข้อมูลซัพพลายเออร์จะถูกระบุแยกต่างหากจากผลลัพธ์ของ CAE และบันทึกการตรวจสอบที่วัดได้
จุดประสงค์ของหน้านี้คือเพื่อแสดงการตัดสินใจทางวิศวกรรมที่เกี่ยวข้องกับตัวเรือนของรูปทรงนี้ และข้อมูลการผลิตที่มีสำหรับโครงการนี้ ไม่สามารถทดแทนแบบควบคุมหรือรายงานคุณสมบัติแม่พิมพ์ที่ได้รับอนุมัติ ขนาด ปริมาณการผลิต จำนวนโพรง และรอบเวลาสุดท้ายจะถูกละไว้ เนื่องจากไม่สามารถกำหนดได้อย่างน่าเชื่อถือจากเอกสารที่ให้มา

2. เรขาคณิตที่อยู่อาศัยพลาสติก
• ใบหน้าภายนอกขนาดใหญ่เป็นพื้นผิวที่มองเห็นได้ชัดเจนของตัวเครื่อง มันถูกขัดจังหวะด้วยรูยึดปริมณฑลและการเปลี่ยนแบบฝังไปทางช่องสี่เหลี่ยม การเปลี่ยนผ่านเหล่านี้จะส่งผลต่อตำแหน่งของเส้นแยกและปริมาณเหล็กแม่พิมพ์ที่ต้องการรอบๆ ช่องเปิด เครื่องมือยังต้องจำลองคุณสมบัติการล็อคด้านข้างโดยไม่สร้างความเสียหายระหว่างการถอดชิ้นส่วน
• ช่องเปิดต้องใช้โปรไฟล์ขอบที่สม่ำเสมอและการรองรับเหล็กที่เพียงพอในช่องและแกนโดยรอบ การเปลี่ยนที่คมชัด โครงเหล็กบาง และการเปลี่ยนแปลงอย่างกะทันหันของพื้นผิวแม่พิมพ์ เป็นปัญหาในการบำรุงรักษาเครื่องมือที่อาจเกิดขึ้น ดังนั้นควรตรวจสอบรูปทรงของชิ้นส่วนเป็นการประกอบที่สมบูรณ์: การปรับแต่งใด ๆ ที่เกิดขึ้นสำหรับการสร้างแม่พิมพ์จะต้องรักษาระยะห่างและการเชื่อมต่อของตัวเรือนกับส่วนประกอบที่จับคู่กัน
• บริเวณจอแบนควรได้รับการประเมินสำหรับการกระจายความหนา การจม การบิดงอ และความเข้มข้นของความเค้นเฉพาะจุด พื้นผิวแม่พิมพ์ที่เรียบอย่างเห็นได้ชัดไม่ได้รับประกันความเรียบของมิติภายใต้สภาวะการขึ้นรูปทั้งหมด ตำแหน่งเกต การตอบสนองของการบรรจุ รูปแบบการระบายความร้อน และการหดตัวของวัสดุ ล้วนส่งผลต่อรูปร่างที่เสร็จแล้ว ไม่มีการกำหนดค่าความทนทานต่อความเรียบหรือความหนาของผนังที่นี่ เนื่องจากภาพที่ให้มาไม่ได้ระบุข้อกำหนดด้านมิติที่ได้รับการควบคุม
3.การตรวจสอบ DFM: เส้นแบ่งส่วน สไลเดอร์ และสภาพเหล็ก
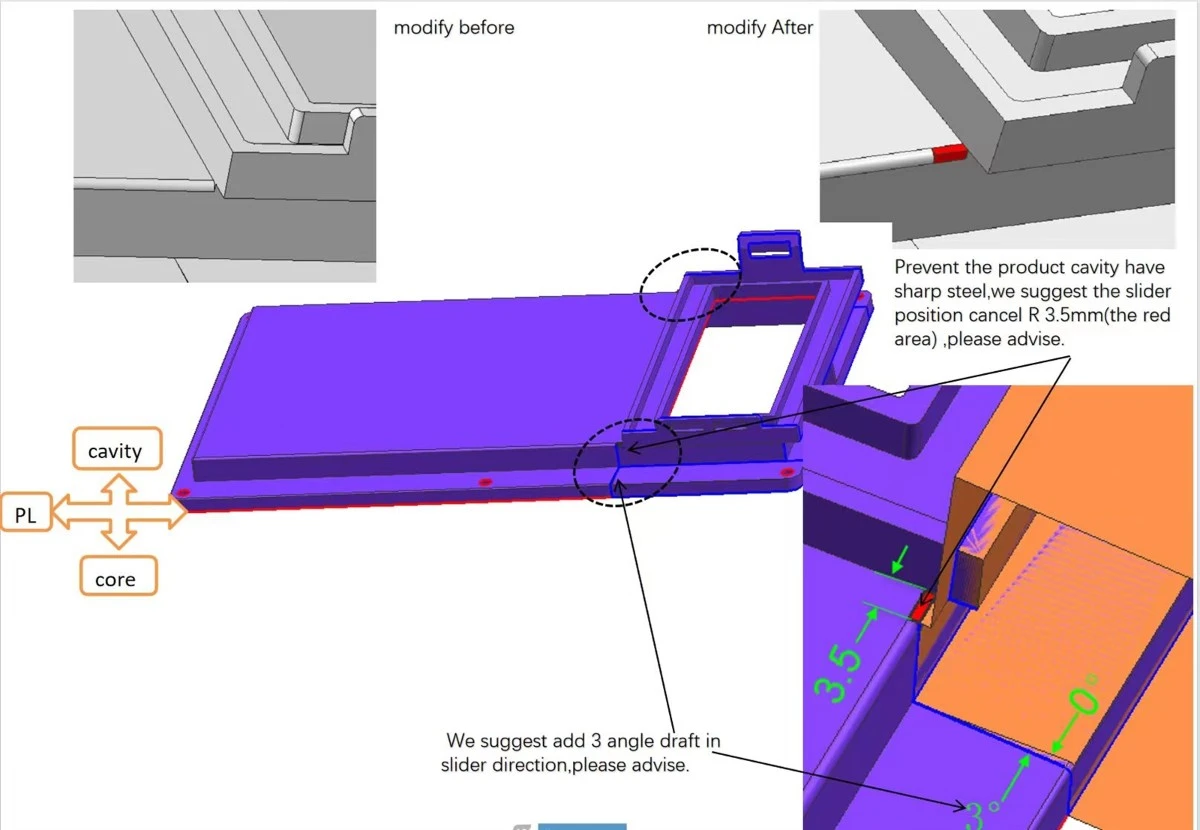
• ภาพวาด DFM ระบุเส้นแบ่งระหว่างช่องและแกนกลาง และดึงความสนใจไปที่พื้นที่ด้านข้าง มุมร่าง 3 องศาที่เสนอจะแสดงในทิศทางการเคลื่อนที่ของตัวเลื่อน คำแนะนำนี้มีจุดมุ่งหมายเพื่อปรับปรุงการเปิดฟีเจอร์ด้านข้างเมื่อเลื่อนแถบเลื่อนกลับ ต้องตรวจสอบมุมกับชิ้นส่วนที่จับคู่และความยาวหมั้นตามการใช้งาน การเพิ่มร่างโดยไม่ตรวจสอบชุดประกอบอาจทำให้การยึดหรือความพอดีเปลี่ยนแปลงได้
• การตรวจสอบเดียวกันนี้ระบุถึงพื้นที่ R3.5 มม. ในท้องถิ่นที่อาจสร้างสภาพเหล็กที่มีความคมหรือรองรับได้ไม่เพียงพอ ความคิดเห็นทางวิศวกรรมเสนอให้ลบหรือเปลี่ยนรัศมีเฉพาะที่ตำแหน่งที่เกี่ยวข้องกับตัวเลื่อน จุดประสงค์คือเพื่อลดคุณลักษณะของเหล็กที่เปราะบาง ปรับปรุงการเข้าถึงการตัดเฉือน และลดโอกาสที่จะเกิดความเสียหายในพื้นที่ระหว่างการผลิตหรือการบำรุงรักษา ภาพวาดบันทึกการแก้ไขที่เสนอ โดยตัวมันเองไม่ได้พิสูจน์ว่าลูกค้าอนุมัติการเปลี่ยนแปลงหรือนำไปใช้ในเครื่องมือขั้นสุดท้าย
• การเผยแพร่ DFM ที่ใช้งานได้จริงควรยืนยันการแก้ไข CAD ที่ได้รับอนุมัติ ทิศทางการเคลื่อนที่ของตัวเลื่อน หน้าสัมผัสในการปิดขั้นต่ำ ข้อกำหนดแบบร่าง ลักษณะที่ปรากฏของเส้นแยก และอินเทอร์เฟซมิติ การตรวจสอบเหล่านี้มีความสำคัญเป็นพิเศษบริเวณช่องเปิดสี่เหลี่ยม ซึ่งการเปลี่ยนแปลงรูปทรงของเหล็กเล็กน้อยอาจส่งผลต่อทั้งขอบที่ขึ้นรูปและส่วนประกอบของเครื่องมือที่กำลังเคลื่อนที่
4. การออกแบบแม่พิมพ์และการก่อสร้างด้านข้าง
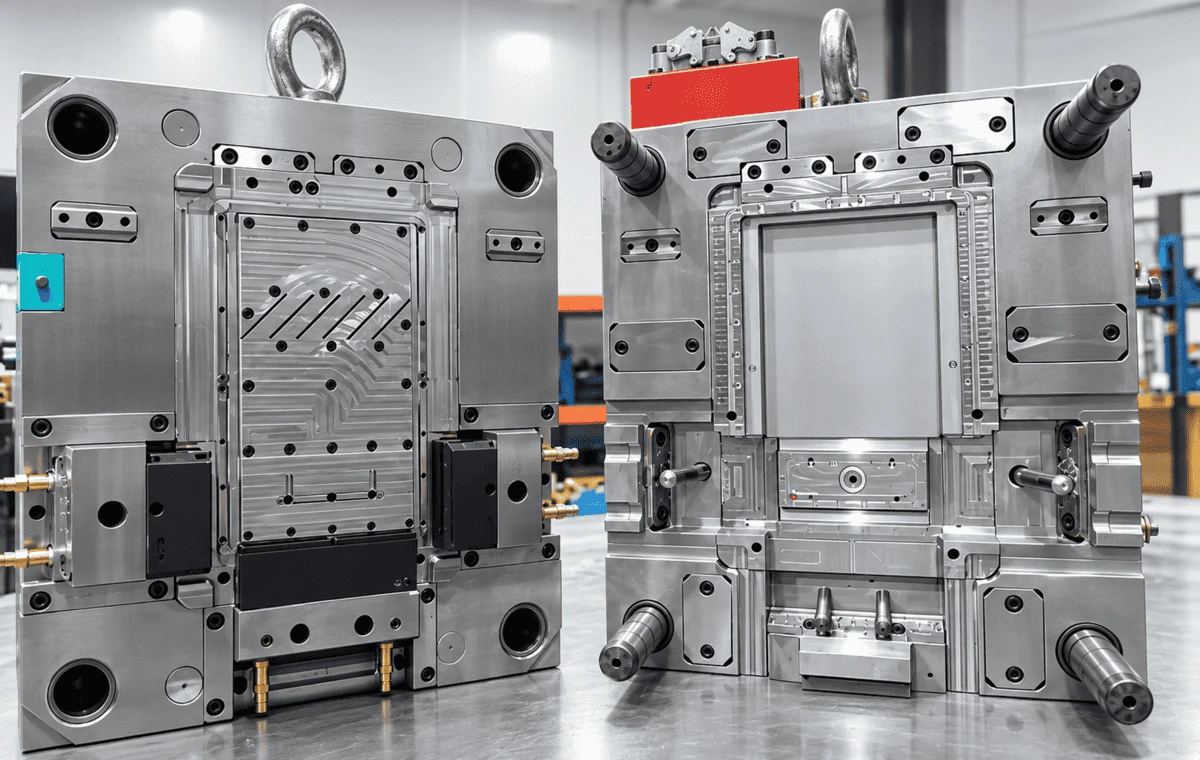
ภาพถ่ายแม่พิมพ์แสดงชุดประกอบเครื่องมือที่สมบูรณ์พร้อมแกนและด้านข้างของช่อง รอบๆ ช่องเปิดแบบขึ้นรูป เครื่องมือใช้คุณสมบัติเหล็กกลึงที่ต้องจัดตำแหน่งเมื่อปิดแม่พิมพ์ ส่วนประกอบของตัวนำ การระบุตำแหน่งพื้นผิว และกลไกการเคลื่อนที่จะมองเห็นได้ในภาพถ่าย การออกแบบเครื่องมือควรรักษาการลงทะเบียนซ้ำระหว่างองค์ประกอบเหล่านี้ ในขณะที่ปล่อยให้มีการเข้าถึงที่เพียงพอสำหรับการติดตั้งและการบริการ
คุณลักษณะด้านข้างทำให้เกิดอินเทอร์เฟซเพิ่มเติมเมื่อเปรียบเทียบกับแม่พิมพ์แบบดึงตรง แถบเลื่อนจะต้องอยู่ในตำแหน่งที่ปิดสนิทก่อนที่จะฉีด โดยยังคงรองรับไว้ในระหว่างที่มีแรงดันในโพรง และถอยกลับให้ไกลพอที่จะทำให้ลักษณะการขึ้นรูปชัดเจน พื้นผิวปิดจำเป็นต้องมีการควบคุมที่เหมาะสม เนื่องจากการกวาดล้างที่มากเกินไปอาจทำให้เกิดแสงวาบไฟ ในขณะที่การรบกวนที่มากเกินไปอาจทำให้เกิดการสึกหรอหรือการครูดได้ เส้นทางปลดต้องหลีกเลี่ยงการลากไปติดกับตัวเรือน PA66 หลังจากที่แม่พิมพ์หลักเปิดขึ้น
การดีดออกจะต้องพิจารณาร่วมกับการถอนการกระทำข้างเคียง ตัวเรือนประกอบด้วยแผงกว้างและคุณสมบัติเฉพาะหลายอย่าง รูปแบบตัวดีดออกควรกระจายแรงปล่อยโดยไม่เน้นไปที่ผนังบางหรือขอบของช่องเปิด ตำแหน่งเครื่องเป่าที่แน่นอนไม่ได้ระบุไว้ในเอกสาร ดังนั้นการอภิปรายในที่นี้จะกล่าวถึงการตรวจสอบทางวิศวกรรมที่จำเป็น แทนที่จะอ้างถึงลำดับการดีดออกโดยเฉพาะ
รูปถ่ายเครื่องมือและฮาร์ดแวร์
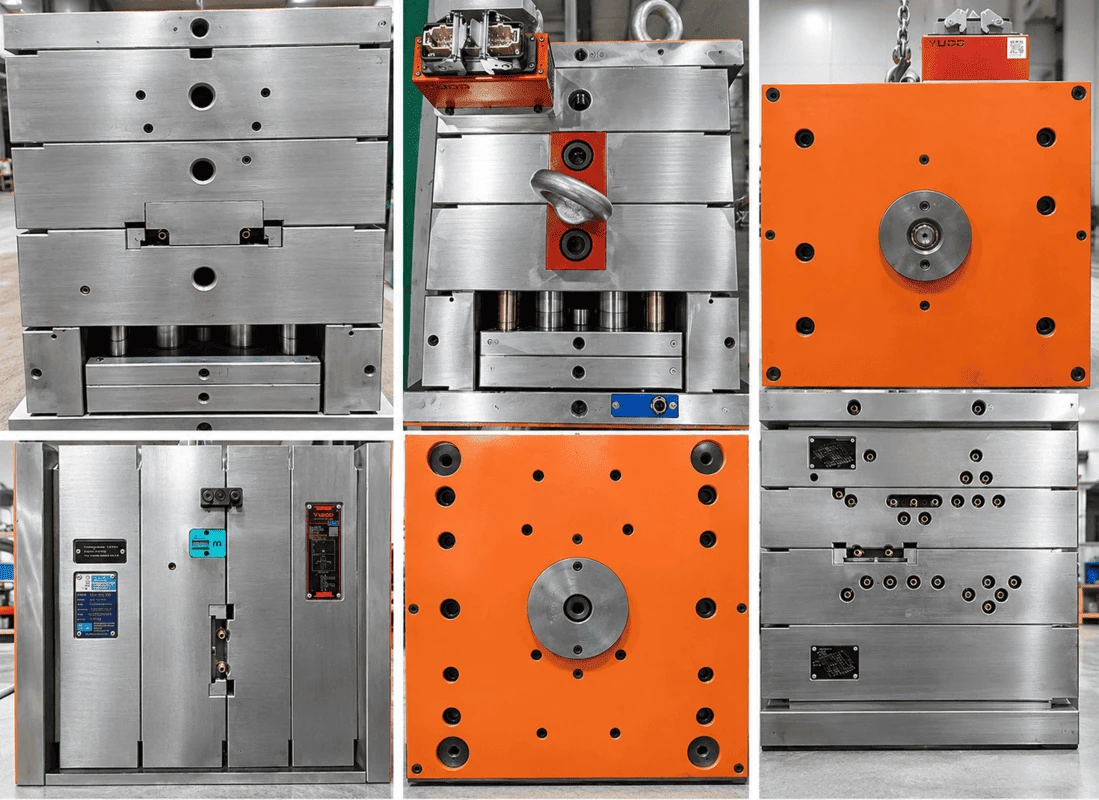
ชุดภาพถ่ายยังบันทึกแผ่นแม่พิมพ์ภายนอก อินเทอร์เฟซการติดตั้ง และอุปกรณ์ที่เกี่ยวข้องกับ hot runner ของแบรนด์ YUDO ข้อมูลเหล่านี้เป็นข้อมูลอ้างอิงที่เป็นประโยชน์สำหรับการก่อสร้างและการประกอบแม่พิมพ์ แต่ภาพถ่ายเพียงอย่างเดียวไม่ได้ยืนยันจำนวนประตู โครงร่างวงจรทางวิ่งร้อน หรือวงจรการผลิตแม่พิมพ์ รายละเอียดดังกล่าวควรนำมาจากการออกแบบแม่พิมพ์ขั้นสุดท้ายและบันทึกการทดลองเมื่อมี
5. รีวิว Moldflow: อุณหภูมิการไหลด้านหน้า
มีการประเมินสองกรณีโดยใช้ Autodesk Moldflow Insight การวิเคราะห์ใช้อุณหภูมิหลอมละลายที่ 280 องศา และรายงานอุณหภูมิหน้าไหลสูงสุดที่ 281.9 องศาสำหรับกรณีที่ 1 และ 280.5 องศาสำหรับกรณีที่ 2 ความแตกต่างของอุณหภูมิที่รายงานบนพื้นผิวหลักอยู่ที่ประมาณ 2 องศา และผลสรุปที่ให้มาจะทำเครื่องหมายสภาวะอุณหภูมิด้านหน้าไหลว่าเป็นที่ยอมรับ ตัวเลขเหล่านี้อธิบายพฤติกรรมการบรรจุตามแบบจำลอง ไม่ใช่การวัดโดยตรงของการหลอมภายในแม่พิมพ์การผลิตที่กำลังดำเนินการอยู่
แผนที่อุณหภูมิมีประโยชน์เนื่องจากตัวเรือนมีพื้นที่ระนาบขนาดใหญ่และช่องเปิดคล้ายกรอบ โฟลว์ต้องมีความคืบหน้าเกี่ยวกับการเปิดและผ่านการเปลี่ยนแปลงในส่วนต่างๆ ความแตกต่างเฉพาะของอุณหภูมิด้านหน้าไหลอาจส่งผลต่อความสมดุลในการเติมและตำแหน่งของบริเวณถักหรือรอยเชื่อม อุณหภูมิด้านหน้าที่เกือบจะสม่ำเสมอนั้นมีประโยชน์ แต่ควรได้รับการประเมินด้วยผลการจำลองที่สมบูรณ์และข้อกำหนดของชิ้นส่วน แทนที่จะถือเป็นการอนุมัติแบบสแตนด์อโลน

6. รีวิว Moldflow: แรงดันการสลับ V/P
การจำลองที่ให้มาจะรายงานแรงกดดันที่การสลับ V/P ที่ 65.16 MPa สำหรับกรณีที่ 1 และ 60.39 MPa สำหรับกรณีที่ 2 ดังนั้น กรณีที่ 2 จึงแสดงความดันการเปลี่ยนผ่านตามแบบจำลองที่ต่ำกว่า 4.77 MPa ภายใต้เงื่อนไขที่ใช้ในการวิเคราะห์ เอกสารยังแสดงรายการการสูญเสียแรงดันจากทางวิ่งร้อนที่ 24 MPa และ 10 MPa สำหรับทั้งสองกรณี ผลลัพธ์เหล่านี้ชี้ให้เห็นว่าการจัดเรียงทางเลือกจะเปลี่ยนความต้องการแรงดันในระบบเติม
|
เอาต์พุตการจำลอง |
กรณีที่ 1 / กรณีที่ 2 |
|
อุณหภูมิหน้าไหลสูงสุด |
281.9 องศา / 280.5 องศา |
|
ความดันที่การสลับ V/P |
65.16 เมกะปาสคาล / 60.39 เมกะปาสคาล |
แรงดันนักวิ่งร้อนลดลง 24 MPa / 10 MPa
|
การวิเคราะห์อุณหภูมิหลอมละลาย |
280 องศา / 280 องศา |
แรงดันที่คาดการณ์ไว้ต่ำกว่าในกรณีที่ 2 เกี่ยวข้องกับการประเมินเกตและรันเนอร์ แต่ไม่สามารถเลือกการกำหนดค่าที่ดีที่สุดจากแรงดันเพียงอย่างเดียวได้ ควรตรวจสอบตำแหน่งร่องรอยของประตู ข้อกำหนดด้านความสวยงาม ตำแหน่งแนวเชื่อม การกักเก็บอากาศ ลักษณะการบรรจุหีบห่อ และความเสถียรของมิติก่อนที่การออกแบบเครื่องมือจะถูกแช่แข็ง รูปภาพที่ให้มาไม่ได้แสดงการวิเคราะห์ดาวน์สตรีมทั้งหมด ดังนั้นจึงไม่มีการกล่าวอ้างที่ไม่รองรับเกี่ยวกับการบิดเบี้ยว การกระจายการหดตัว หรือการอนุมัติประตูขั้นสุดท้าย
สำหรับการตรวจสอบการผลิต ควรเปรียบเทียบสมมติฐานของ CAE กับการอบแห้งวัสดุจริง อุณหภูมิหลอมละลาย อุณหภูมิแม่พิมพ์ เวลาในการเติม ความดันการฉีด และขนาดชิ้นส่วนที่วัดได้ ความแตกต่างระหว่างรูปแบบการบรรจุที่จำลองและที่สังเกตได้อาจบ่งบอกถึงความแตกต่างในสภาวะของกระบวนการ พฤติกรรมของวัสดุ หรือรูปทรงของเครื่องมือ
7.PA66 การเลือกวัสดุและหน้าต่างกระบวนการ
เรซินที่ได้รับการยืนยันสำหรับโครงการนี้คือ POLIMID A SG NATURALE ซึ่งเป็นเกรดการฉีดขึ้นรูป PA66 ที่มีความหนืดมาตรฐาน ตามเอกสารข้อมูลของผู้ผลิตที่ให้มา ความหนาแน่นของมันคือ 1.14 g/cm³ จุดหลอมเหลวคือ 260 องศา และการหดตัวของแม่พิมพ์โดยเฉลี่ยโดยทั่วไปอยู่ที่ 1.4–1.8% แผ่นเดียวกันนี้ให้ความต้านทานแรงดึงที่ผลผลิต 85 MPa และโมดูลัสแรงดึง 3,000 MPa ค่าเหล่านี้เป็นคุณสมบัติอ้างอิงของเกรด ไม่ใช่ผลจากการทดสอบแรงดึงกับตัวเรือนนี้
|
คุณสมบัติซัพพลายเออร์ PA66 |
ค่าทั่วไปหรือค่าที่แนะนำ |
|
ความหนาแน่น |
1.14 ก./ซม.³ |
|
จุดหลอมเหลว |
260 องศา |
|
การหดตัวของแม่พิมพ์โดยเฉลี่ย |
1.4–1.8% |
|
ความต้านแรงดึงที่ผลผลิต |
85 MPa |
|
โมดูลัสแรงดึง |
3,000 MPa |
|
คำแนะนำในการอบแห้ง |
อย่างน้อย 3 ชั่วโมงที่ 90–100 องศา |
|
คำแนะนำอุณหภูมิหลอมละลาย |
260–285 องศา |
|
คำแนะนำอุณหภูมิแม่พิมพ์ |
70–90 องศา |
การประมวลผล PA66 จำเป็นต้องมีการควบคุมความชื้น ซัพพลายเออร์แนะนำให้ทำให้แห้งอย่างน้อยสามชั่วโมงที่ 90–100 องศาก่อนขึ้นรูป ช่วงอุณหภูมิหลอมละลายที่แนะนำคือ 260–285 องศา และช่วงอุณหภูมิแม่พิมพ์คือ 70–90 องศา สิ่งเหล่านี้เป็นจุดเริ่มต้นสำหรับการพัฒนากระบวนการ ไม่ใช่บันทึกการตั้งค่าเครื่องจักรที่แน่นอนที่ใช้ในการผลิตชิ้นส่วนที่ถ่ายภาพ การตั้งค่าจริงขึ้นอยู่กับความสามารถของเครื่องจักร การกำหนดค่ารันเนอร์ ความหนาของชิ้นส่วน และการตอบสนองในการเติม
ช่วงการหดตัวของซัพพลายเออร์ควรได้รับการพิจารณาในระหว่างการพัฒนาขนาดคาวิตี้ แต่เปอร์เซ็นต์เดียวไม่สามารถอธิบายทุกทิศทางของตัวเรือนที่มีส่วนเปิด โครง และด้านข้างได้อย่างน่าเชื่อถือ ความดันการบรรจุ ความหนาของผนังเฉพาะที่ และความแตกต่างในการระบายความร้อนสามารถสร้างการเปลี่ยนแปลงมิติที่ไม่สม่ำเสมอได้ วิธีการที่ถูกต้องคือการเปรียบเทียบตัวอย่างที่ขึ้นรูปกับแบบที่ได้รับการอนุมัติ ตรวจสอบความเบี่ยงเบนตามคุณลักษณะ และปรับสภาวะของกระบวนการหรือเครื่องมือหลังจากระบุสาเหตุแล้วเท่านั้น
เอกสารข้อมูลวัสดุยังระบุด้วยว่าไม่ควรถือว่าการใช้อาหารหรือทางการแพทย์โดยไม่ได้รับการอนุมัติเป็นการเฉพาะ ไม่มีการอ้างสิทธิ์การสมัครดังกล่าวสำหรับที่อยู่อาศัยนี้ ในทำนองเดียวกัน ข้อมูลวัสดุเพียงอย่างเดียวไม่ได้กำหนดประเภทเปลวไฟของชิ้นส่วนสำเร็จรูป ข้อกำหนดด้านความทนทานต่อสารเคมี หรือประสิทธิภาพระยะยาวในสภาพแวดล้อมการใช้งานปลายทางของลูกค้า
8. การตรวจสอบการอ้างอิงเหล็กและการบำบัดความร้อน
โครงการนี้ประกอบด้วยเอกสารทางเทคนิคสำหรับเหล็กกล้าแม่พิมพ์ SWG 1.2767 ข้อมูลอ้างอิงนี้สามารถใช้เพื่อตรวจสอบคุณสมบัติของเหล็กทั่วไปและวัสดุเครื่องมือที่ต้องการได้ รายงานการรักษาความร้อนแยกต่างหากจะระบุชิ้นงานที่ตรวจสอบเป็นเกรด 2343 ไม่ใช่ 1.2767 เอกสารทั้งสองฉบับจึงไม่ควรรวมเป็นใบรับรองวัสดุฉบับเดียว หรือใช้เพื่ออ้างว่าความแข็งที่วัดได้นั้นใช้กับส่วนประกอบทุก ๆ 1.2767 ในแม่พิมพ์
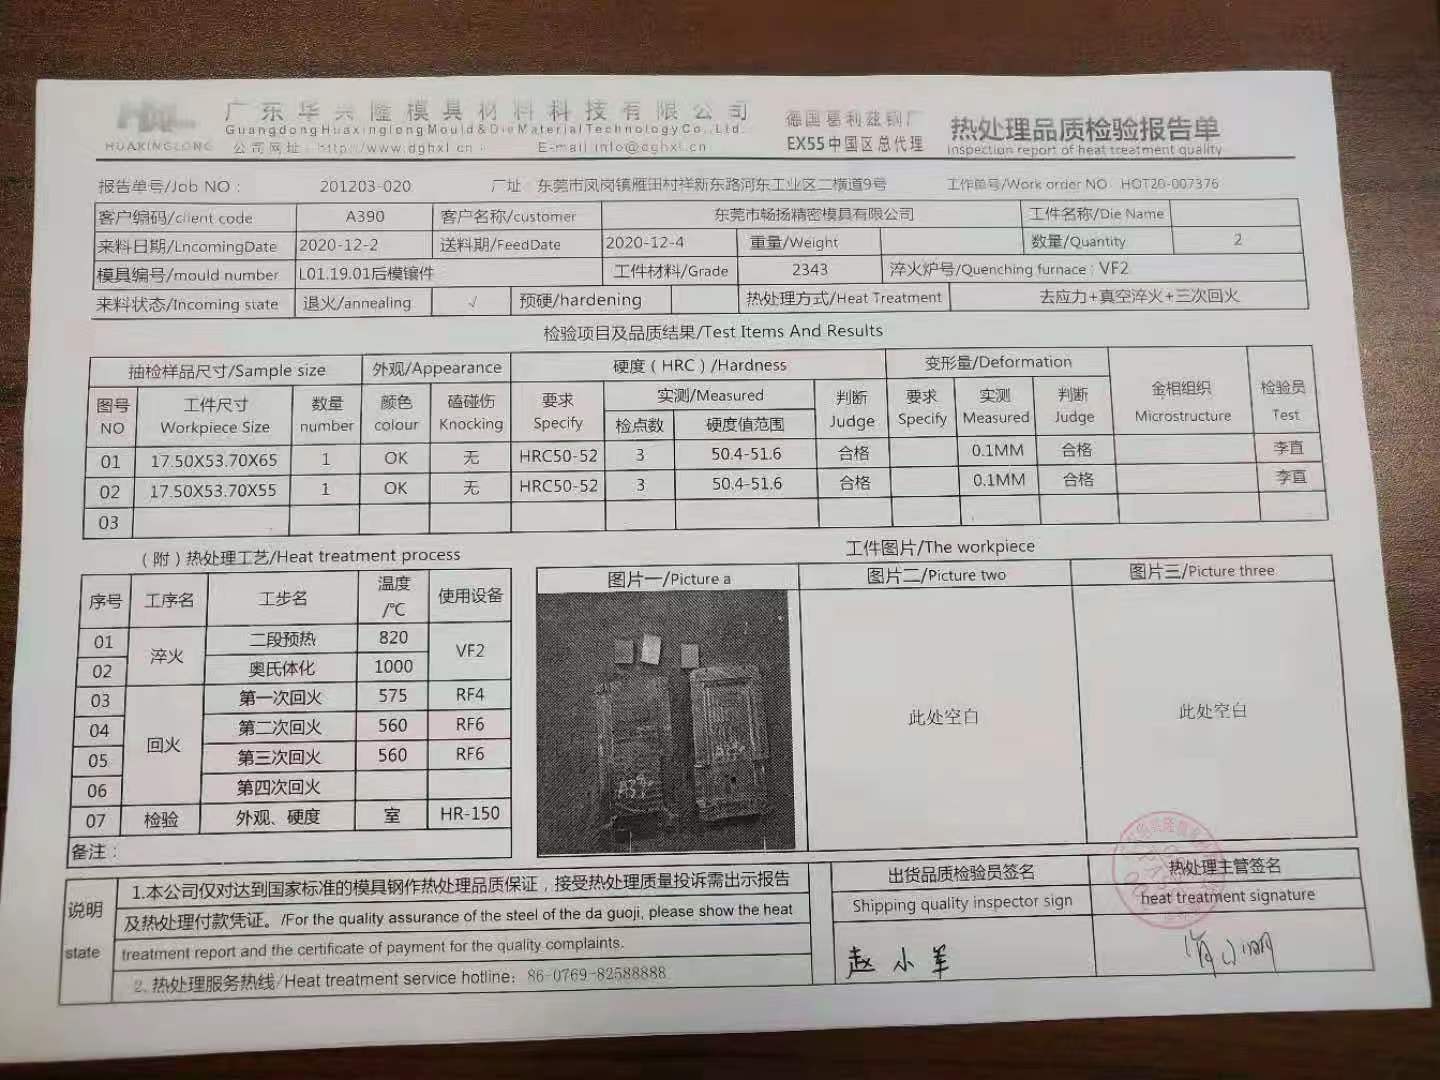
สำหรับชิ้นงานที่ได้รับการตรวจสอบทั้งสองชิ้น รายงานการบำบัดความร้อนจะระบุ HRC 50–52 และบันทึกค่าความแข็งที่วัดได้ในช่วง HRC 50.4–51.6 ซึ่งทำเครื่องหมายว่ายอมรับได้ในรายงาน นอกจากนี้ยังบันทึกการเสียรูปประมาณ 0.1 มม. สำหรับสิ่งของที่ตรวจสอบด้วย ผลลัพธ์เหล่านี้เป็นผลลัพธ์สำหรับชิ้นงานที่ระบุในรายงานนั้น ไม่ใช่คำชี้แจงการยอมรับแม่พิมพ์สากล การตรวจสอบย้อนกลับของวัสดุควรเชื่อมโยงแต่ละใบรับรองและบันทึกการตรวจสอบเข้ากับส่วนประกอบที่เกี่ยวข้อง
9.การเชื่อมต่อเครื่องจักรและการติดตั้งแม่พิมพ์
การวาดแบบอินเทอร์เฟซเครื่องจักรระบุถึงเครื่องฉีดขึ้นรูป KraussMaffei KM150 C1 ขนาด 150 ตัน โดยจะแสดงการจัดเรียงระยะห่างของแถบผูกขนาด 500 มม. x 500 มม. ส่วนต่อประสานของหัวฉีด และรายละเอียดการเชื่อมต่อที่เกี่ยวข้องกับการดีดออก ภาพวาดนี้เป็นข้อมูลอ้างอิงความเข้ากันได้ของเครื่อง ไม่ได้พิสูจน์ว่าการทดลองหรือการดำเนินการผลิตทั้งหมดสำหรับตัวเครื่องนี้เสร็จสิ้นด้วยการพิมพ์ที่แน่นอนนั้น
ก่อนการติดตั้งแม่พิมพ์ ควรตรวจสอบการจัดเรียงแผ่นยึด แหวนกำหนดตำแหน่ง ระยะเอื้อมของหัวฉีด ความสูงของแม่พิมพ์ จังหวะการเปิด และส่วนต่อประสานการดีดออกกับแท่นพิมพ์ ภาพวาดอินเทอร์เฟซแสดงการอ้างอิงความสูงของแม่พิมพ์ขั้นต่ำ 300 มม. และการอ้างอิงเวลากลางวันสูงสุด 900 มม. ขนาดแม่พิมพ์และน้ำหนักยกจริงควรได้รับการยืนยันจากเอกสารประกอบเครื่องมือขั้นสุดท้ายก่อนการติดตั้ง
นอกจากนี้ ควรตรวจสอบเครื่องมือนี้สำหรับการเชื่อมต่อระบบทำความเย็นและทางวิ่งร้อน การเคลื่อนย้ายตัวเลื่อนอย่างปลอดภัย ระยะห่างในการจับยึด และการเข้าถึงจุดบริการ รายการตรวจสอบก่อนการทดลองจะดีกว่าการอาศัยน้ำหนักของเครื่องจักรเพียงอย่างเดียว น้ำหนักบรรทุกยืนยันความเข้ากันได้เพียงด้านเดียวเท่านั้น การเปิดแม่พิมพ์ ความสามารถในการฉีด ระยะห่างของคานผูก และระบบเสริมอาจมีข้อจำกัดเท่ากัน

10.การทดลองใช้เครื่องมือ การตรวจสอบ และการควบคุมการผลิต
การทดลองครั้งแรกในทางปฏิบัติสำหรับตัวเรือนนี้ควรสร้างหน้าต่างการเติมที่มั่นคงก่อนที่จะพิจารณาการแก้ไขขนาด ทีมงานควรตรวจสอบการเติมที่สมบูรณ์รอบๆ ช่องเปิดสี่เหลี่ยม บริเวณรอยเชื่อมหรือถักที่มองเห็นได้ กะพริบที่เส้นแยกส่วนและการปิดตัวเลื่อน และการคลายคุณสมบัติการล็อคด้านข้าง ควรตรวจสอบสภาพของแผงกว้างเพื่อหารอยยุบ การบิดเบี้ยว และการจัดการ
การตรวจสอบควรเป็นไปตามแบบที่ลูกค้าอนุมัติ คุณลักษณะสำคัญมีแนวโน้มที่จะรวมถึงตำแหน่งของรูสำหรับติดตั้ง ขนาดช่องเปิด ซองโดยรวม ใบหน้าที่เชื่อมต่อเฉพาะจุด และรูปทรงของคุณลักษณะการล็อค นี่คือจุดมุ่งเน้นการตรวจสอบที่แนะนำโดยพิจารณาจากรูปทรงที่มองเห็นได้ ไม่ใช่การกล่าวอ้างว่าคุณลักษณะเหล่านั้นมีเกณฑ์ความคลาดเคลื่อนเฉพาะหรือมีการจัดเตรียมรายงานการตรวจสอบให้กับทุกคุณลักษณะ
เมื่อพบปัญหาด้านมิติ การตรวจสอบควรแยกแยะระหว่างรูปทรงของเครื่องมือและการตอบสนองของกระบวนการ การเปลี่ยนแปลงการบรรจุหรือการทำความเย็นอาจปรับปรุงพื้นที่หนึ่งในขณะที่ย้ายคุณสมบัติอื่นที่ไม่อยู่ในเกณฑ์ที่ยอมรับได้
ดังนั้นตัวอย่างที่มีขนาดควรได้รับการวัดภายใต้กระบวนการที่จัดทำเป็นเอกสารและทำซ้ำได้ ตัวอย่างที่ได้รับการอนุมัติ ข้อมูล CAD ที่ควบคุมการแก้ไข และเกณฑ์การยอมรับที่ชัดเจน เป็นสิ่งจำเป็นก่อนที่จะเผยแพร่การผลิตแบบอนุกรม
11.สอบถามเกี่ยวกับเครื่องมือและการปั้นที่อยู่อาศัยแบบกำหนดเอง
สำหรับตัวเรือนพลาสติกที่เทียบเคียงกันได้ Deep Mold สามารถตรวจสอบรูปทรง CAD วิธีการใช้เครื่องมือ และการฉีดขึ้นรูปความต้องการ. การตรวจสอบเบื้องต้นควรรวมถึงเกรดวัสดุ ปริมาณการสั่งซื้อที่คาดการณ์ไว้ ส่วนต่อประสานการทำงาน พื้นผิวที่สวยงาม เกณฑ์ความคลาดเคลื่อนของขนาด และข้อจำกัดใดๆ เกี่ยวกับตำแหน่งเกตหรือเครื่องหมายของตัวดีดออก เอกสารเริ่มต้นที่แนะนำคือโมเดล 3D STEP และการวาด 2D แบบควบคุม
ในกรณีที่มีการล็อคด้านข้างหรือการตัดด้านล่าง การตรวจสอบ DFM ควรระบุเส้นแยกที่เสนอ ทิศทางของตัวเลื่อน เงื่อนไขการร่าง และการปิดก่อนที่การออกแบบแม่พิมพ์จะเสร็จสิ้น ในกรณีที่รูปทรงเรขาคณิตมีความเสี่ยงในการบรรจุ การวิเคราะห์ของ Moldflow สามารถรองรับการเปรียบเทียบทางเลือกของประตูหรือทางวิ่งได้ คำแนะนำผลลัพธ์ควรได้รับการยืนยันกับลูกค้าก่อนที่จะเผยแพร่การแก้ไขเครื่องมือขั้นสุดท้าย
หน้าที่เกี่ยวข้องและการสอบถามทางวิศวกรรม
บริการฉีดพลาสติก - แม่พิมพ์ลึก
การผลิตแม่พิมพ์ฉีดและความสามารถของ บริษัท - แม่พิมพ์ลึก
ส่งแบบจำลอง CAD, แบบร่าง, PA66 หรือข้อมูลจำเพาะเรซินทางเลือก และปริมาณที่คาดหวัง เพื่อขอรับการตรวจสอบแม่พิมพ์และการขึ้นรูป
ป้ายกำกับยอดนิยม: แม่พิมพ์ฉีดพลาสติกแบบกำหนดเอง, ตัวเรือนพลาสติกแบบกำหนดเอง, การฉีดขึ้นรูป PA66, แม่พิมพ์ตัวเรือนพลาสติก, การออกแบบแม่พิมพ์ฉีด
ส่งคำถาม
คุณอาจชอบ


